
 SV

KGV-D knivspjällsventiler
Cat:Slurry Knife Gate Ventiler
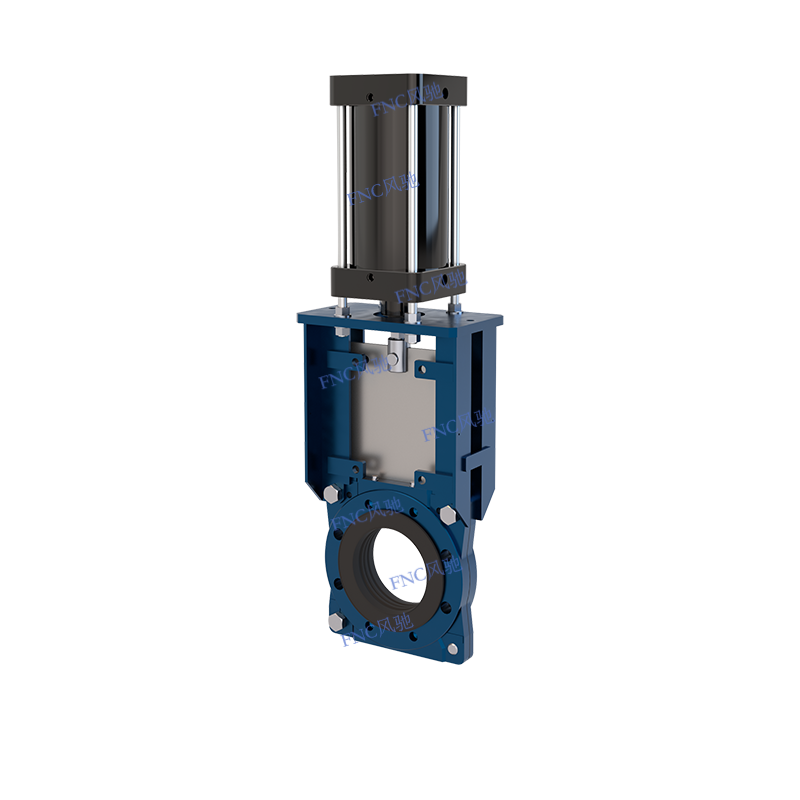
FNC Slurry Knife Gate Valve är kompatibel med en mängd olika ställdon. Dess huvudkropp är konstruerad av material som gjutjärn, gjutstål och ros...
See DetailsDra ut en svängbackventil ur en avloppsledning efter åtta månaders service och skadan är sällan en överraskning. Gångjärnstappen är sliten oval, skivans yta bär en ljus erosionshalvmåne där fasta partiklar kläms mellan skivan och sätet, och nedströmsflänsen visar gropmönstret av upprepad vattenhammare. Var och en av dessa defekter var redan synliga tre månader tidigare.
Backventilunderhåll misslyckas i de flesta anläggningar av en strukturell anledning: ventilen sitter i en linje utan isoleringsventil uppströms, ingen bypass och ingen testport, så inspektionen skjuts upp tills något går sönder. Den praktiska lösningen är att behandla backventilen som en tillståndsövervakad tillgång från den dag den installeras, och att acceptera att den mest ekonomiska strategin vid slipning ibland är att inte reparera alls.
Slutsatsen, på förhand
En backventil har fyra slitytor och ett icke-slitande felläge. Att veta vilken som är förnedrande talar om hur ofta linjen ska öppnas och vilka reservdelar som hör till hyllan.
Skivan sitter aldrig perfekt i flytgödsel. En film av fasta ämnen sitter mellan skivan och sätet vid varje stängning, och varje cykel sliter på en något bredare kontaktbana. När det bandet vidgas förbi ungefär 20 procent av sin ursprungliga bredd, blir läckaget kontinuerligt snarare än intermittent.
Sväng- och dubbla plattor har dödvolym bakom stängningselementet. Grova partiklar lägger sig där, skivans rörelse förkortas och ventilen sitter så småningom delvis öppen. Operatörer ser vanligtvis detta först som en pump som inte kommer att hålla fyllning snarare än som ett ventilfel.
Varje stängning belastar stiftet. Slitage visar sig som skivlutning, vilket ger ojämn säteskontakt och accelererar erosion endast på ena sidan. Stiftspel är lätt att mäta med en mikrometer och är den enskilt bästa indikatorn på återstående livslängd.
En metallskiva som stänger mot omvänt flöde vid 3 m/s kan generera en tryckspets flera gånger linjetrycket. Bevisen uppträder vanligtvis nedströms vid flänsar, stöd och svetsar, inte i själva ventilkroppen, varför slagskador ofta feldiagnostiseras som ett rörproblem.
Lyft-, axial- och kulkonstruktioner förlitar sig på en fjäder eller en elastomer för att återställa förslutningen. Värme och kemiska angrepp härdar elastomeren, fjädern tappar förspänning och ventilen börjar skratta. Prat hörs, men när det är tillräckligt högt för att märka är sätet redan skadat.
Tabellen nedan jämför de fem utföranden som oftast anges på processlinjer. Intervaller förutsätter ren, lågcykelservice; multiplicera med 0,4 till 0,6 där fasta ämnen överstiger 3 viktprocent.
Jämförelse av vanliga backventilkonstruktioner som används på process- och slurrylinjer. Behandla intervallen som en planeringsbaslinje och bekräfta dem mot ditt eget uppmätta läckage och cykelantal.
Felregistreringar från slitslam visar ett konsekvent mönster: ventilen är sällan den första komponenten som klagar, och de första klagomålen tillskrivs vanligtvis pumpen. Fördelningen nedan återspeglar orsakerna som underhållsteam rapporterar när en backventil slutligen dras för inspektion.
Fyra mätningar fångar det mesta av detta innan fel. Differenstrycket över ventilen stiger när skivan slutar öppnas helt. En akustisk stängningssignatur förkortas när skivan hänger. Omvänt flödesvolym, uppskattad från ett pumpstoppstest, växer med sätesläckage. Gångjärnsspelet trendar uppåt långt innan skivan lutar synligt. Ingen av dessa kräver ett avbrott; alla fyra kräver att avstängningsventilerna, testpunkterna och tillträdesplattformen planerades vid designstadiet.
Backventiler är kraftigt koncentrerade i applikationer där mediet är rent och kostnaden för omvänt flöde är hög. Uppdelningen mellan sektorer förklarar varför ett underhållsintervall inte kan tillämpas över en anläggning.
Gruvandelen är den som skapar problem. Backventiler specificeras i gruvdrift eftersom konsekvensen av omvänd flöde in i en sump eller förtjockare är allvarlig, men mediet i dessa ledningar är precis det som förstör ventilen. En backventil som skyddar en renvattenkrets kan köras i flera år på en årlig inspektion. Samma ventil på en cyklonmatnings- eller avfallsledning kan behöva uppmärksammas inom en enda kampanj, varför flytgödseloperatörer i allt högre grad ifrågasätter om backventilen överhuvudtaget hör hemma i ledningen.
Om en backventil har öppnats tre gånger under ett år på samma slitage har underhållskostnaden redan överstigit värdet av det skydd den ger. Tre alternativ är värda att utvärdera, beroende på vad backventilen faktiskt installerades för att förhindra.
Den första är att ta bort backfunktionen och ersätta den med en full-boring isoleringsventil plus en sekvenserad avstängning. En klämventil passar denna roll eftersom elastomerhylsan är den enda fuktade delen: det finns inget säte, inget gångjärn, inget hålrum och inget spelrum för partiklar att packas in i. När hylsan så småningom slits, sätts den tillbaka på plats utan att ta bort kroppen från linan. För anläggningar som jämför denna väg med en fodrad membrandesign, anges avvägningarna i läckage, livslängd och reservdelshållning i denna Jämförelse mellan klämventil och membranventil för gruvdrift . Samma logik sträcker sig över intervall för klämventiler med full borrning , inklusive konfigurationer med öppen kropp och stängd kropp.
 Standard luftdrivna klämventiler Nominell diameter: DN15~DN2000, 1/2 ”~84”tum Visa produkt →
Det andra alternativet gäller där positiv avstängning fortfarande krävs på en slurrysamling. En slurry knivspjällsventil ger en helborrning, kavitetsfri flödesväg och en skjuvverkan som skär genom sedimenterade fasta ämnen vid stängning, så att isoleringspunkten inte blir en sedimenteringszon. Portens rörelse och sätets skick kontrolleras från utsidan av linjen, vilket eliminerar behovet av att bryta en fläns helt enkelt för att se om ventilen tätar.
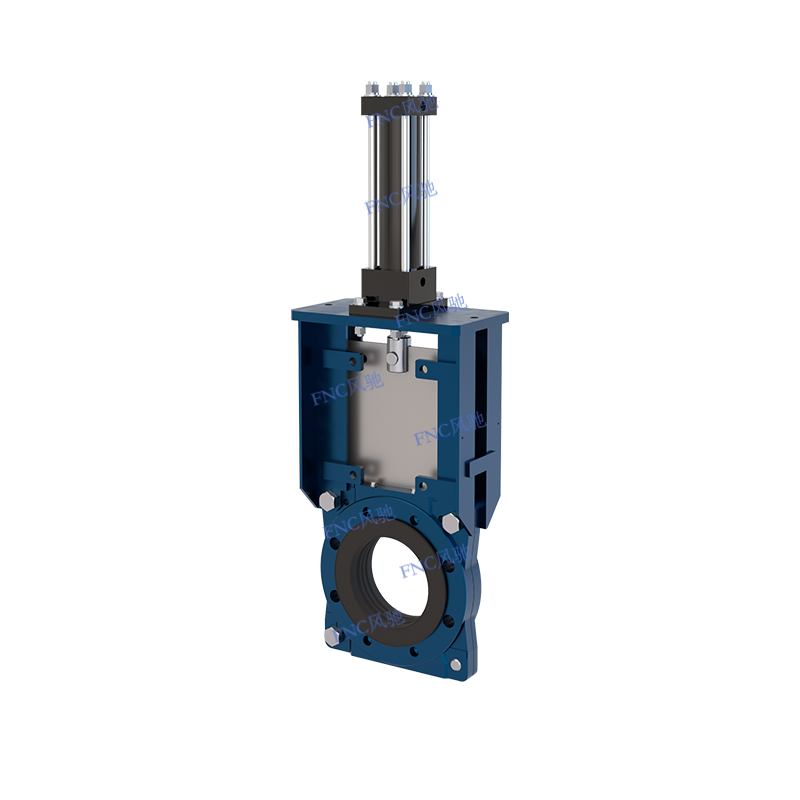 KGV-D knivspjällsventiler Nominell diameter: DN50 ~ DN1500 Visa produkt →
Det tredje alternativet tar bort problemet uppströms. En peristaltisk slangpump har inga interna backventiler alls: slangen är den enda fuktade komponenten, pumpen är självsugande och den tål torrkörning. På sugledningar där en fotventil eller sugbackventil ständigt smutsar ner, är det ofta billigare att byta ut pumpelementet än att underhålla ventilen som matar det.
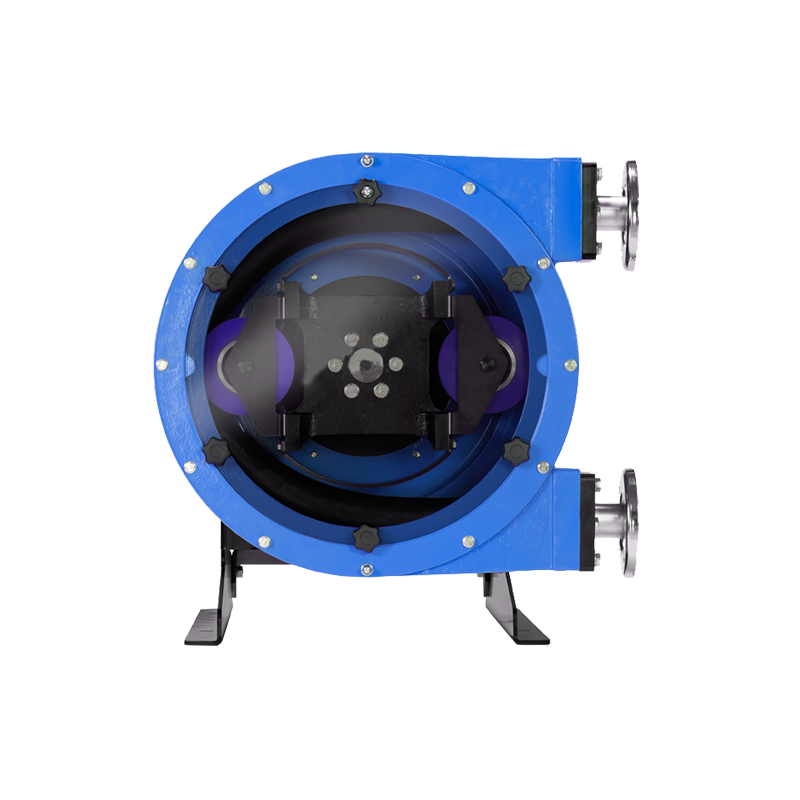 Rullar Slangpump Nominell diameter: DN10~DN150 Visa produkt →
När reparation är rätt samtal, gör proceduren nedan ingreppet kort och journalerna användbara.
1. Isolera och verifiera
Dubbel blockera och lufta, bekräfta noll tryck vid dräneringen, applicera sedan lockout och tagout. På slurryledningar, spola innan någon fläns öppnas.
2. Spela in baslinjen
Logga kroppsmarkeringar, sätesmaterial, fjäderklassificering, orientering och flänsskick, och fotografera skivan och sätet före rengöring. Post-clean fotografier döljer bevisen.
3. Mät snarare än bedöm
Kontrollera säteskontaktbandets bredd, skivlyft och gångjärnsstiftens spel med en mikrometer. Anteckna siffrorna mot föregående läsning, inte mot en åsikt.
4. Rengör och inspektera kaviteten
Ta bort packade fasta partiklar från den döda volymen, leta sedan efter erosionsspår, gropfrätning och eventuella tecken på att skivan har kommit i kontakt med kroppen.
5. Bestäm reparation eller byt ut
Byt ut istället för att renovera när säteserosionen passerar ungefär 20 procent av kontaktbredden, eller när gångjärnsstiftens spel överskrider tillverkarens gräns. En omarbetad sits på en sliten stift kommer snabbt att misslyckas igen.
6. Installera om på rätt sätt
Bekräfta flödespilen mot den faktiska flödesriktningen, använd en ny packning och följ bultens åtdragningssekvens. De flesta "nya" backventilfel inom en vecka går tillbaka till orientering eller vridmoment.
7. Returnera data
Ange stiftspel, sätesbandsbredd och cykelräkning i underhållssystemet. Utan trenden är nästa inspektionsintervall en gissning.
En underhållsplan är bara så bra som pappersarbetet bakom den. För industriella ventiler på gruv- och processanläggningar, håll sätessatser, gångjärnsstift, fjädrar och packningar anpassade till den exakta monteringen. Elastomerdelar har hållbarhet mätt i år, inte decennier, och en hylsa eller tätning som har suttit i ett varmt lager kommer att gå sönder tidigare än dess serviceregister antyder. Rotera lager därefter.
Dokumentation ska samlas vid köpet, inte efter ett fel. Materialcertifikat, tryckprovningsprotokoll vid 1,5 gånger konstruktionstryck, spårbarhet av elastomerbatch och försäkran om överensstämmelse för exporterad utrustning är de dokument som en revisor eller försäkringsgivare kommer att begära. När en anläggning är verksam enligt ISO 9001, ISO 14001 och ISO 45001 stöder samma register kvalitets-, miljö- och arbetarsäkerhetsrevisioner på en gång, så en enda disciplinerad arkiveringsrutin täcker tre skyldigheter. För utrustning som skickas till EU bör CE-märkning och RoHS-deklarationer följa med ventilen istället för att begäras månader senare.
Slutligen, planera miljösidan av jobbet. Töm och spola innan du bryter en fläns, fånga upp spolvolymen istället för att tömma den till nivå och släng utsliten elastomer och metallbeklädnad genom rätt avfallsström. På flytgödsellinjer är detta en större volym än de flesta planerare förväntar sig, och det är den del av proceduren som oftast hoppar över under produktionspress.
Återgå till avfallslinjen från öppningen. Ventilen misslyckades inte eftersom den var dåligt tillverkad. Det misslyckades eftersom ingen kunde isolera det, ingen mätte gångjärnstappen, och mediet var aldrig kompatibelt med en svängskiva och ett metallsäte. Fixa isoleringen och testpunkterna, sätt mätningarna på en trend och håll backventilen där den verkligen hör hemma. Överallt annars är det billigaste underhållet ventilen du inte längre behöver öppna.
FNC Slurry Knife Gate Valve är kompatibel med en mängd olika ställdon. Dess huvudkropp är konstruerad av material som gjutjärn, gjutstål och ros...
See Details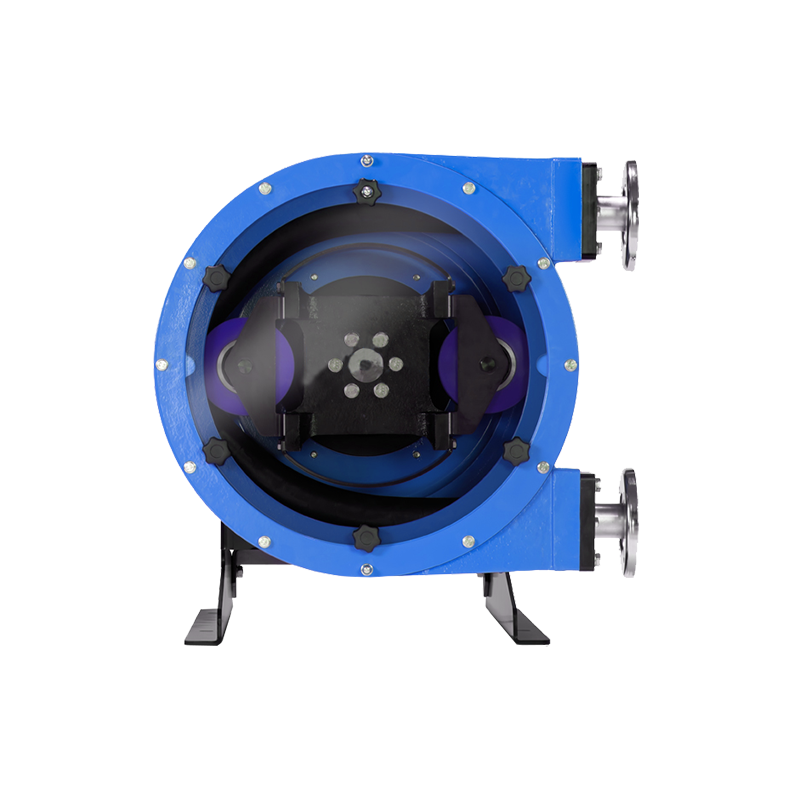
Slangpumpar faller under kategorin peristaltiska pumpar. FNC-slangpumpen kan transportera mycket abrasiva media. Den har inga ventiler eller tät...
See Details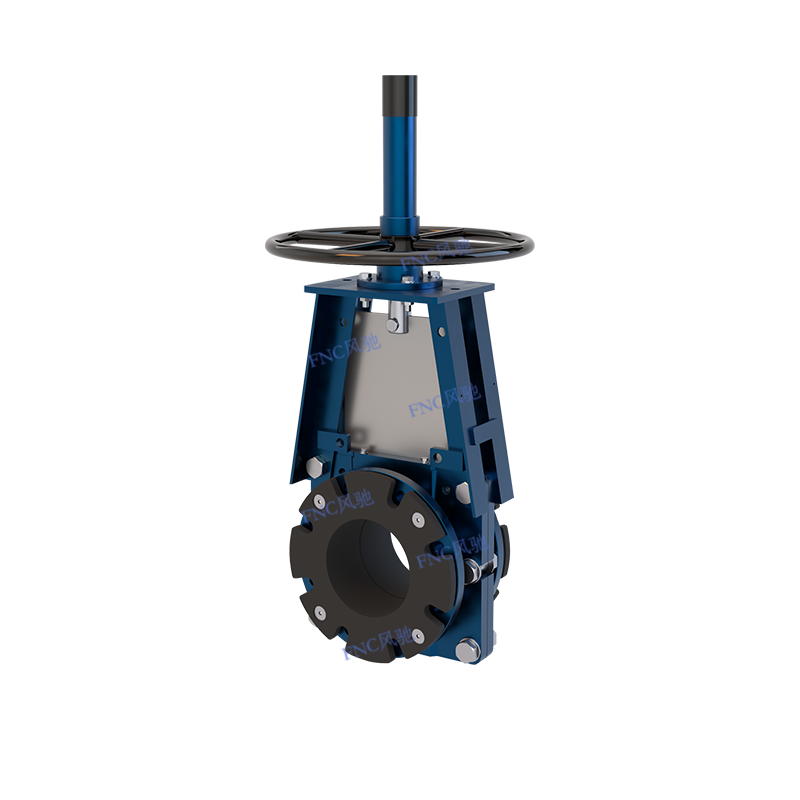
FNC Slurry Knife Gate Valve är kompatibel med en mängd olika ställdon. Dess huvudkropp är konstruerad av material som gjutjärn, gjutstål och ros...
See Details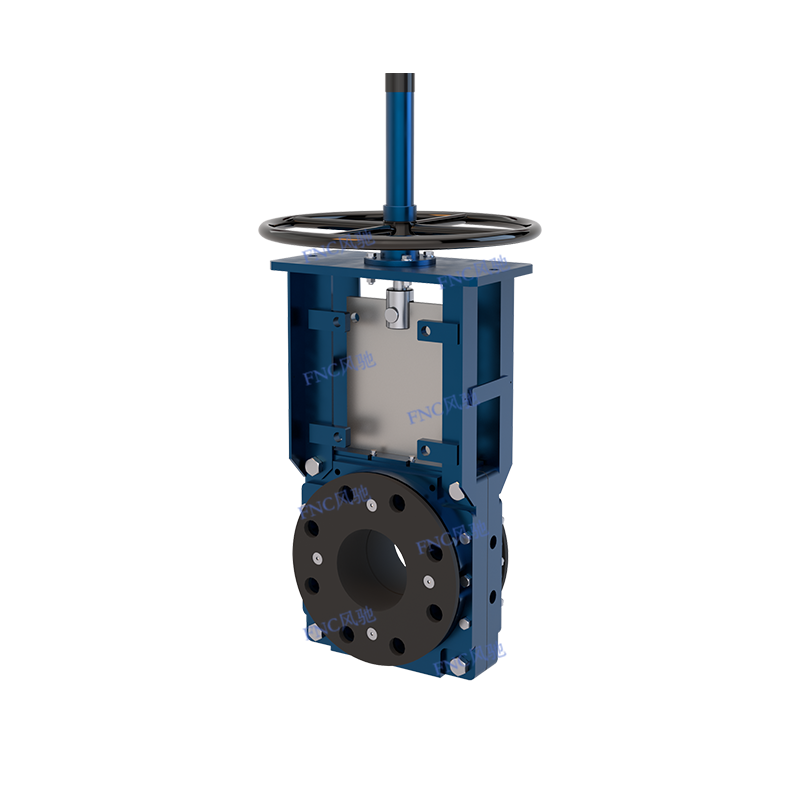
KGV-H högtrycksslamknivs grindventildesign har en platt fläns, ingen packning och en dubbelriktad design med två matchande kraftiga, elastiska f...
See Details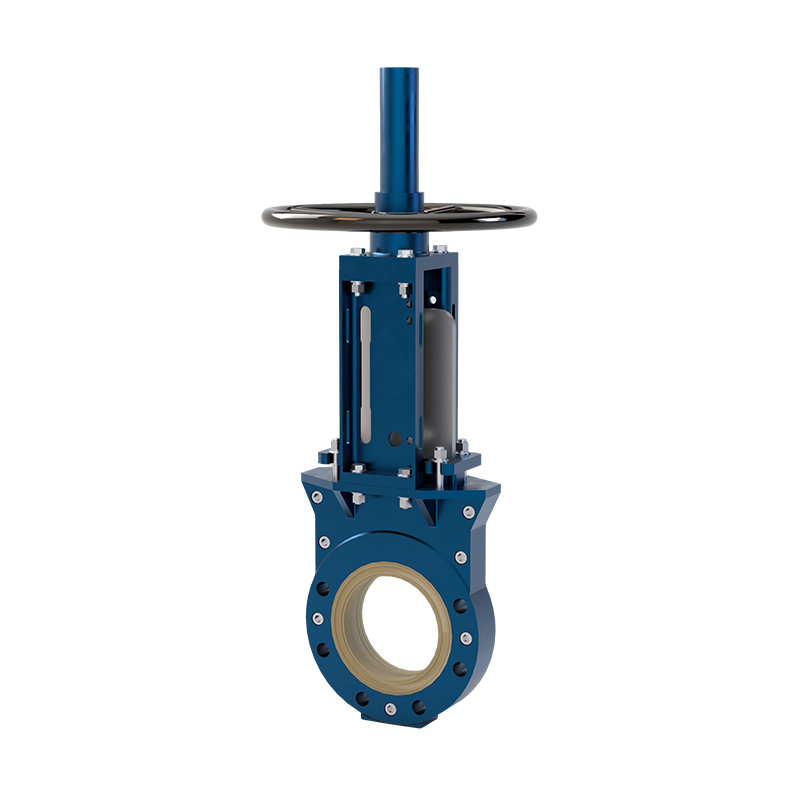
KGV-PU-seriens slitstarka slurryknivslussventil antar en ny helfodrad polyuretanstruktur, vilket resulterar i en betydande förbättring av både l...
See Details
Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn
Adress: